 پخش زنده اخبار

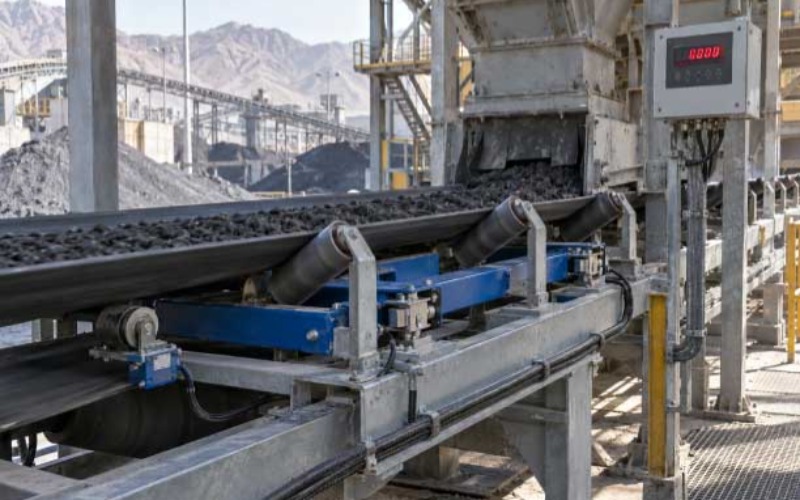
در بسیاری از واحدهای معدنی، سیمانی و نیروگاهی ایران، مواد ساعتها بدون توقف روی نوار نقاله جابهجا میشوند. در پایان شیفت، مدیر تولید یک پرسش ساده دارد: چند تن مواد از این مسیر عبور کرد؟ پاسخ این پرسش مبنای حسابداری انبار، محاسبه راندمان خط تولید و حتی تسویه مالی با تأمینکننده است. سیستم بلت اسکیل ابزاری است که بدون توقف جریان مواد و بدون تخلیه بار روی باسکول، وزن عبوری را بهصورت پیوسته اندازه میگیرد. در این نوشته بررسی میکنیم این سامانه چگونه کار میکند، کجا باید نصب شود، چطور کالیبره میشود و چرا بخش بزرگی از خطاها به خود دستگاه ربطی ندارد و از شرایط نصب میآید.
اصل کار: از کیلوگرم بر متر تا تن بر ساعت
سامانه توزین پیوسته سه جزء اصلی دارد: بخش توزین شامل قاب غلتک و لودسل، حسگر سرعت، و انتگرالگر که سیگنالها را پردازش میکند. لودسل وزن موادی را که روی طول مشخصی از نوار قرار دارد حس میکند. تقسیم این مقدار بر طول مؤثر توزین، بار خطی نوار را بر حسب کیلوگرم بر متر میدهد. ضرب بار خطی در سرعت نوار، دبی لحظهای مواد را به دست میدهد. انتگرالگیری از این دبی در طول زمان، جرم کل عبوری را محاسبه میکند.
از همین فرمول ساده یک نکته مهم نتیجه میشود: خطای حسگر سرعت همانقدر در نتیجه نهایی اثر دارد که خطای لودسل. اگر سرعت نوار بهدلیل لغزش درایو یا تغییر فرکانس اینورتر تغییر کند و حسگر سرعت آن را درست دنبال نکند، عدد تناژ بدون هیچ خرابی ظاهری منحرف میشود. به همین دلیل در طراحی درست، حسگر سرعت روی غلتکی نصب میشود که با نوار تماس واقعی دارد و بر خلاف چرخ درایو دچار لغزش نمیشود.
انتخاب محل نصب: نیمی از دقت
در توزین دینامیک، محل نصب بر دقت نهایی اثری مستقیم دارد. قاب توزین باید در بخشی از نوار قرار بگیرد که مواد در آنجا آرام و یکنواخت حرکت میکنند. نصب در نزدیکی محل ریزش بار، نقاط انتقال یا قرقرههای انحرافی بهترین گزینه نیست، زیرا ضربه و نوسان کشش نوار روی خروجی لودسل اثر میگذارد. توصیه رایج این است که قاب توزین چند غلتک دورتر از نقطه بارگیری و در یک قطعه مستقیم و در حد امکان افقی یا با شیب کم قرار بگیرد. هرچه شیب بیشتر باشد، باید ضریب تصحیح زاویه را دقیقتر اعمال کرد.
نکته دیگر، همترازی غلتکهای اطراف است. غلتکهای چند متر قبل و بعد از قاب توزین باید با غلتک توزین همسطح باشند. یک غلتک مجاور که چند میلیمتر بالاتر یا پایینتر نشسته باشد، بخشی از وزن نوار را از لودسل میگیرد یا به آن اضافه میکند. این خطا با کالیبراسیون دقیق هم کاملاً جبران نمیشود، چون در بارهای مختلف رفتار متفاوتی دارد.
کالیبراسیون: صفر، اسپن و آزمون مادی
کالیبراسیون توزین نوار نقاله سه مرحله دارد. در مرحله اول، نوار خالی در چند دور کامل میچرخد تا مقدار صفر ثبت شود. نوار باید کاملاً تمیز باشد، چون چسبندگی مواد خیس یا رس روی نوار صفر را جابهجا میکند. مرحله دوم تنظیم اسپن با وزنههای آزمون یا زنجیر کالیبراسیون است که بار معلومی را روی قاب توزین اعمال میکند. این روش سریع و تکرارپذیر است و برای بررسیهای دورهای مناسب است.
اما وزنه و زنجیر رفتار واقعی مواد را شبیهسازی نمیکنند. پس مرحله سوم، آزمون مادی، اهمیت دارد: مقدار مشخصی از ماده واقعی از روی نوار عبور میکند و جرم آن با یک مرجع معتبر مقایسه میشود. در عمل بسیاری از واحدها برای این منظور از باسکول جادهای کالیبره استفاده میکنند. کامیونها قبل و بعد از بارگیری از نوار توزین میشوند و اختلاف، مرجع مقایسه با تناژ ثبتشده در انتگرالگر قرار میگیرد. اگر اختلاف از حد تحمل فرایند بیشتر باشد، ضریب کالیبراسیون اصلاح میشود. تکرار این آزمون در فواصل منظم، مثلاً هر فصل یا پس از هر تعمیر اساسی نوار، بهترین تضمین پایداری دقت است.
عوامل محیطی در شرایط ایران
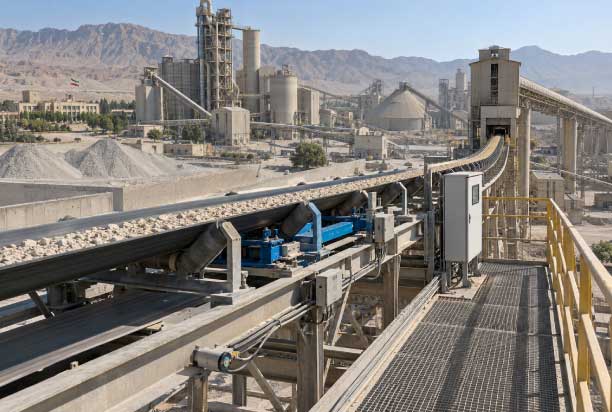
شرایط اقلیمی ایران بهشدت متنوع است. در معادن جنوب کشور، دمای بالا و تابش مستقیم آفتاب روی بدنه قاب و جعبه اتصال اثر میگذارد. در معادن مناطق کوهستانی، یخزدگی و تغییر ناگهانی دما در شب و روز مطرح است. گرد و غبار سنگشکنها و خاکبرداری هم میتواند روی غلتکها رسوب کند و جرم مرده قاب را بهتدریج تغییر دهد. به همین دلیل لودسلها باید از نوع آببند با درجه حفاظت مناسب باشند، جعبه اتصال و کابلکشی در برابر رطوبت و گرد و خاک محافظت شوند، و برنامهای برای تمیزکاری دورهای قاب و غلتکها وجود داشته باشد. حفاظت در برابر باد برای نوارهای روباز نیز، بهویژه در نیروگاهها و بنادر، با پوشش یا سایهبان انجام میشود، چون باد جانبی روی نوار و مواد سبک نیروی عمودی مزاحم ایجاد میکند.
همین تنوع شرایط باعث میشود یک مدل استاندارد برای همه خطوط جواب ندهد. نوار بسیار طولانی در معدن، شیب تند در خط انتقال سنگشکن، ماده چسبنده در کارخانه سیمان یا فضای نصب محدود در نیروگاه، هرکدام ملاحظات طراحی متفاوتی دارند. در چنین پروژههایی معمولاً استفاده از راهکارهای توزین نیاز میشود، یعنی انتخاب تعداد غلتکهای توزین، نوع قاب، سازوکار حفاظت و روش کالیبراسیون بر پایه مشخصات واقعی همان خط، نه یک کاتالوگ عمومی.
کاربردهای عملی
در کارخانههای سیمان، توزین پیوسته نوارنقاله برای کنترل نسبت مواد اولیه ورودی به آسیاب، مثل سنگ آهک و مارن، به کار میرود. در معادن سنگ آهن و مس، اندازهگیری تناژ خوراک سنگشکن و محصول نهایی مبنای ارزیابی بهرهوری است. در نیروگاههای حرارتی که از زغال سنگ استفاده میکنند، دقت اندازهگیری سوخت ورودی مستقیماً به محاسبه راندمان واحد مربوط میشود. در بنادر نیز در واردات غلات و کانه، باسکول نوار نقاله صنعتی برای کنترل وزن در حین تخلیه کشتی به کار میرود و به تطبیق با اسناد بارنامه کمک میکند.
نگهداری و پایش دورهای
دقت یک سامانه توزین پیوسته با گذر زمان کاهش مییابد، مگر آنکه نگهداری منظم داشته باشد. بازرسی چشمی ماهانه برای شناسایی مواد چسبیده به قاب، غلتکهای ساییده یا کجشده و انحراف نوار از مسیر اصلی ضروری است. پایش روند صفر از طریق انتگرالگر هم نکته مهمی است: اگر عدد صفر در چند هفته بهتدریج یک سمت حرکت کند، معمولاً نشانه رسوب مواد یا تغییر در کشش نوار است، نه خرابی لودسل. ثبت دادههای صفر و اسپن در هر بازدید، به تیم نگهداری کمک میکند خطای واقعی را از نوسانهای عادی تشخیص دهد.
نتیجهگیری
بلت اسکیل در صورت انتخاب درست، نصب اصولی و کالیبراسیون دورهای میتواند اطلاعات قابلاعتمادی از جریان مواد در اختیار مدیران قرار دهد. اما این دقت از خود دستگاه تنها حاصل نمیشود. محل نصب، همترازی غلتکها، پایداری سرعت نوار و برنامه نگهداری، هرکدام سهمی در نتیجه نهایی دارند. شرکتهایی مانند مگاتوزین که در حوزه باسکول جادهای و صنعتی فعالیت دارند، معمولاً توصیه میکنند کنار هر سامانه توزین پیوسته، یک مرجع توزین ثابت برای بررسیهای دورهای در نظر گرفته شود، چون تنها با مقایسه مستمر میتوان از درستی اعداد مطمئن بود.